

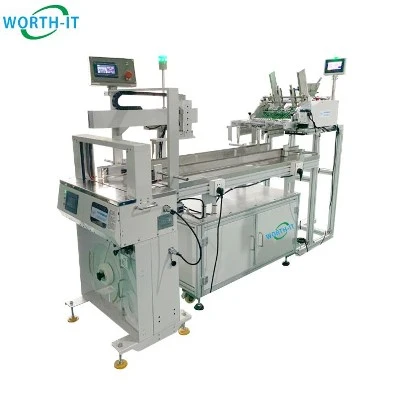







(1) Выключатель питания: ВКЛ (открыто)/ВЫКЛ (закрыть)
(2) Экран управления: Когда питание включено, экран включен, и отображаются слова «Автоматическая машина для стяжки тонких поясов». После нажатия клавиши прокрутки Ý можно войти в интерфейс каталога; интерфейс настройки параметров; интерфейс ручного управления; Автоматическая работа интерфейса интерфейса каталога: клавиша SET является клавишей выбора прокрутки. Каждый раз, когда он нажимается, курсор прыгает вниз по цели.
(2) Интерфейс ручного управления: в интерфейсе ручного управления F1-F6 являются функциональными клавишами; SET - это клавиша выбора функции прокрутки; Клавиша Enter является ключом подтверждения. Если выбран и подтвержден режим работы, режим работы блокируется, например при работе с клавишей запуска периферийного устройства. Режим работы, который он выполняет, такой же, как и автоматическая обвязочная машина в режиме работы, выбранном в интерфейсе ручного управления. Следует отметить, что функция ключа действительна только после того, как она определена в этом интерфейсе, в противном случае она недопустима.
1). Подача ленты: нажмите клавишу F1 для подачи ленточного двигателя и вращайте против часовой стрелки, чтобы подать ленту автоматической обвязки до тех пор, пока переключатель идентификации ленты не отправит сигнал. Нажатие клавиши F1 после включения переключателя идентификации ленты недопустимо. Время подачи ленты регулируется. Если обнаружится, что лента для обвязки не была доставлена в нужное положение после однократного нажатия клавиши F1, время подачи ленты может быть отрегулировано как более длинное, в противном случае оно может быть отрегулировано как более короткое, как правило, 0,8-0,9 С. переключатель, не позволяйте ему подвергаться чрезмерной ударной силе или автоматически останавливаться, когда он выходит из-под контроля.
2). Остановка отключения: После нажатия клавиши F2 для запуска кулачкового двигателя, запустите переключатель хода LS4 для первого нажатия, и это рабочее положение является первым стоп-состоянием кулачкового двигателя после зачистки.
3). Сброс: нажмите клавишу F3, чтобы перевернуть распределительный вал один раз, чтобы завершить сборку. Когда бумажная лента заблокирована или блок питания, нажмите эту клавишу, чтобы сбросить ее, и главный двигатель кулачка управления останется в исходном положении.
4). Остановитесь после завязывания: нажмите клавишу F5, чтобы запустить кулачковый двигатель, запустите переключатель хода LS4, чтобы нажать во второй раз, и это рабочее положение является вторым стоп-состоянием кулачкового двигателя после завершения комплектации.
5). Ручная пауза: Ручная пауза: нажмите клавишу F6, чтобы запустить программу ручной обвязки. После того, как пресс-подборщик упакован, средний ящик не возвращается сразу, а остается в месте эвакуации до истечения установленного времени ожидания. Плата возвращается, и после завершения цикла клавиша F6 должна быть нажата еще раз, прежде чем можно будет выполнить следующий набор ручных процедур временной обвязки остановки.
6). Ручная процедура (называемая ручной): После нажатия клавиши F4 начнется один набор процедур обвязки. После завершения цикла после повторного нажатия клавиши F4 необходимо выполнить следующий набор процедур ручной рутинной обвязки.
(3) Автоматическое управление интерфейсом управления автоматической обвязкой машины:
Определения таких ключей, как подача ленты, остановка выключения ленты, сброс и остановка после привязки, такие же, как и при ручном управлении.
1) Самоустановка: Нажмите клавишу F6, чтобы запустить программу автоматической обвязки (примечание: переключатель идентификации объекта включен), после завершения обвязки средний ящик не возвращается сразу, а остается на месте эвакуации до тех пор, пока упакованный предмет не покинет, а средний ящик Доска возвращается, и после завершения цикла, ставится новый объект, и автоматически может быть выполнен следующий набор процедур автоматической стоп-обвязки.
2) Самоусловный: (называемый автоматическим): После нажатия клавиши F4 запускается автоматическая программа регулярной обвязки (примечание: то есть переключатель идентификации объекта включен), после завершения одного цикла привязанные объекты уходят, а после входа нового объекта автоматически выполняется следующий набор Регулярные процедуры обвязки выполняются автоматически.
(4) Интерфейс настройки параметров:
В интерфейсе настройки параметров клавиша « предназначена для выбора высоких цифр, клавиша » - для выбора низких цифр, клавиша 》 - для выбора цифрового декремента, клавиша 《 - для цифрового инкрементного выбора, клавиша SET - для выбора параметров прокрутки, а клавиша Enter - это клавиша подтверждения.
1) Принцип настройки параметров времени предварительного нагрева: когда машина только включена, требуется некоторое время, чтобы температура поднялась из-за склеивания гладильной головки. Когда температура в помещении составляет 20-30 °C, предустановленное время обычно устанавливается равным 5S. Например, в альпийских районах или районах с высокой температурой время прогрева может быть соответствующим образом увеличено или уменьшено.
2) Установка принципа параметра времени нагрева: Этот параметр относится к времени включения питания, необходимому для склеивания гладильной головки при работе обвязочной машины. лента), температура его склеивания должна быть около 230 °C; низкотемпературная клейкая лента (далее – низкотемпературная лента), температура ее склеивания должна составлять всего около 120 °C. Учитывая различия в температуре окружающей среды и характеристиках склеивания обвязочных лент, мы рекомендуем устанавливать часто используемые параметры нагрева для высокотемпературных лент на уровне 0,4-0,6 С, а параметры нагрева для низкотемпературных лент устанавливать на 0,2-0,3 С.
3) Принцип установки параметра времени удержания: Этот параметр относится к времени включения питания, необходимому для склеивания гладильной головки при работе обвязочной машины. Причина описана в принципе установки параметра нагрева. Рекомендуется, чтобы время установки часто используемых параметров сохранения тепла в высокотемпературной зоне составляло 1,5-2,5С, а время установки параметров теплосохранения в низкотемпературной зоне составляло 1,0-1,5С.
4) Принцип настройки параметров времени подачи ленты: Теоретическое время подачи ленты этой обвязочной машины составляет около 0,62С, из-за сопротивления трению обвязочных лент и направляющих ремней из различных материалов, а также коэффициента скольжения с шкивом подачи, сопротивления воздуха, температуры окружающей среды и т. Д. Из-за этого он вносит определенные трудности в определение временных параметров ленты подачи. С помощью экспериментов рекомендуется установить параметр времени подачи ленты примерно на 0,9С. Пользователи могут разумно установить параметр времени подачи ленты в соответствии с различными условиями обвязки.
5) Установка принципа параметров времени затяжки: Параметр времени затяжки относится к времени затягивания обвязки. При упаковке самого крупного предмета теоретическое время обвязки обвязочной машины составляет около 0,1С; при упаковке самого маленького предмета, обвязки Теоретическое время затяжки машины составляет около 0,58С; как правило, он может быть установлен между 0,3-0,4S при упаковке предметов среднего размера.
6) Принцип настройки параметров времени ожидания: Время ожидания относится к времени ожидания для среднего ящика, чтобы остаться после того, как объекты упакованы и эвакуированы. В основном используется в режиме остановки работы после ручной привязки. Принцип настройки параметров основан на размерах, эксплуатации и определяется квалификацией персонала, как правило, 0,5-1,5С является целесообразным.
(3) Кнопка подачи периферийного ремня: когда ремень включен, ремень переходит в состояние управления. Когда ремень питается и находится на месте, индикатор горит. Он эквивалентен кнопке F1 для подачи ремня в функциональном интерфейсе операционного экрана, в основном для удобной работы. И периферийные.
(4) Периферийная кнопка сброса: распределительный вал можно перевернуть один раз, чтобы завершить сборку. Когда ремешок заблокирован или блок питания заблокирован, нажмите эту кнопку, чтобы сбросить его. Он в основном управляет кулачковым двигателем. Он подключен к экрану управления функциональным интерфейсом управления Он эквивалентен сбросу клавиши F3 посередине, в основном для удобства работы и периферии.
(5) Периферийная кнопка запуска: когда горит индикатор подачи ленты, начинается комплектация, и это эквивалентно кнопкам ручной, автоматической, ручной паузы и самоостановки на экране управления - интерфейс управления функцией. Особое внимание следует обратить на то, какой режим работы выберет оператор, когда этот ключ будет запущен, он будет выполнять выбранный режим работы, в основном для удобства работы и периферии.
(6) Предохранительный выключатель: Когда входная дверь (правая) открыта, этот переключатель отключает питание, чтобы предотвратить неисправность.
(7) Переключатель идентификации объекта: Когда объект, подлежащий комплекту, помещается на стол, этот переключатель включается, и начинается работа по комплектации, но она должна быть включена после автоматического и самоостанавливающегося режимов работы в интерфейсе управления с экраном управления. включайте.
(8) Штепсельная вилка: вставьте вилку после подтверждения напряжения
(9) Ножной переключатель: в дополнение к кнопке запуска для управления машиной, ножной переключатель также может использоваться для запуска, они имеют ту же функцию
(10) Резак для стяжки: Для резки щебня
(11) Винт регулировки силы связывания: В зависимости от типа связывания можно регулировать усилие связывания. Регулируя этот винт, можно получить три различные силы затяжки: низкую, среднюю и высокую.
(12) Входное отверстие для ленты: отсюда шнурок может быть подан на конвейер
(13) Крепление ремня: там, где установлен ремешок
(14) Случайно расположенная опорная пластина: она может размещать объекты, которые должны быть упакованы в правильный интервал комплектации